Мы предоставляем качественное картонное оборудование

Гофролиния: как выбрать оборудование, виды и цены — полное руководство
Sep 28,2026

О статье
Руководство охватывает полный цикл выбора и эксплуатации гофролинии в российских условиях 2026 года: от технических параметров до реальных кейсов запуска производства. Материал подготовлен на основе анализа действующих предприятий и актуальных коммерческих предложений на рынке РФ.
Содержание
- 1. Что такое гофролиния и как она устроена
- 2. Виды гофролиний: от мини до высокоскоростных
- 3. Сравнение производителей: китайские линии как замена западным брендам
- 4. Расчёт окупаемости и бизнес-модель
- 5. Энергоэффективность: пар, электричество и себестоимость
- 6. Техническое обслуживание гофролинии: регламенты и стоимость
- 7. Реальные кейсы российских предприятий
- 8. Часто задаваемые вопросы
Что такое гофролиния и как она устроена
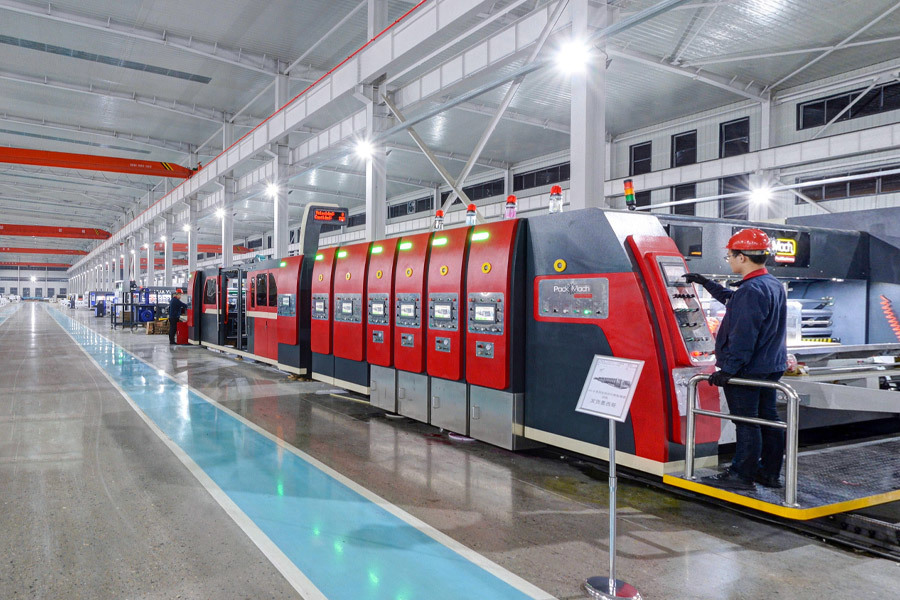
Гофролиния — это автоматизированный производственный комплекс, который непрерывно преобразует рулонную бумагу-основу в готовый гофрированный картон путём последовательного нагрева, формирования волны, нанесения клея и склейки нескольких слоёв. Результат — лист трёх-, пяти- или семислойного гофрокартона, готового к последующей резке и высечке.
Почему это важно понимать с самого начала? Потому что гофролиния — не единый станок, а система взаимосвязанных агрегатов. Ошибка в одном узле — и вся линия встаёт. Разберём устройство по ключевым секциям.
Ключевые узлы гофроагрегата
Упаковочная линия начинается с размотчиков (сплайсеров) — они обеспечивают непрерывную подачу флютинга и лайнера без остановки. Далее бумага поступает в гофропресс: здесь нагретые рифлёные валы формируют волну. Клеевые секции наносят крахмальный или силикатный клей на гребни волны. Многослойный «сэндвич» прижимается в горячем прессе и охлаждается на тяговом столе. В финале — продольно-поперечная резка и укладчик-штабелер.
Практический опыт показывает: именно качество гофропресса (точность зазора между валами и равномерность нагрева) определяет до 60% итогового качества гофрокартона. Это тот узел, на котором нельзя экономить при выборе оборудования.
Роль флютинга и лайнера в производстве
Флютинг — бумага для внутреннего гофрированного слоя (типично 112–160 г/м²). Лайнер — плоские наружные слои, определяющие прочность и печатные свойства (от 125 до 200+ г/м²). Соотношение и граммаж этих компонентов напрямую влияют на ECT (торцевое сжатие) готового гофроящика. Линия должна стабильно работать с заданным диапазоном граммажа — это один из первых технических вопросов при выборе поставщика оборудования.
Виды гофролиний: от мини до высокоскоростных
Правильный выбор типа линии — половина успеха. Производство гофроупаковки принципиально различается в зависимости от объёма заказов, ассортимента флютинга и требуемой гибкости.
Классификация по числу слоёв и скорости
| Тип линии | Скорость, м/мин | Ширина полотна, мм | Для кого | Цена (FOB), млн ₽ |
|---|---|---|---|---|
| Мини-гофролиния (3-слойная) | 30–60 | 1200–1400 | МСП, тест-рынок | 8–18 |
| Трёхслойная (средняя) | 80–150 | 1400–1800 | Региональные заводы | 25–60 |
| Пятислойная (стандарт) | 100–180 | 1800–2200 | Крупные упаковочные комбинаты | 60–130 |
| Высокоскоростная (5–7 сл.) | 200–300 | 2200–2800 | Холдинги, вертикальная интеграция | 180–350+ |
Цены приведены ориентировочно по состоянию на 2026 год, включая базовую комплектацию. Стоимость монтажа, шеф-монтажа и запуска — дополнительно.
Распространённое заблуждение о скорости
Бытует устойчивое заблуждение: чем выше скорость линии, тем выгоднее производство. На практике — не всегда. Если предприятие выпускает 40–60 SKU гофроящиков с частыми переналадками, средняя гибкая трёхслойная линия на 120 м/мин может давать большую фактическую выработку, чем высокоскоростная пятислойная, простаивающая во время смены флютинга. Реальный КПД оборудования (OEE) у таких заводов нередко не превышает 55–65%.
Сравнение производителей: китайские линии как замена западным брендам
После санкционных ограничений 2022–2024 годов доступность европейского картонажного оборудования (BHS Corrugated, Fosber, Agnati) для российских предприятий существенно сократилась. Запасные части — в дефиците, сервисные инженеры не приезжают. В этих условиях китайские производители превратились не в «бюджетную альтернативу», а в основной операционный выбор.
Ключевые китайские поставщики: что нужно знать
Три производителя заслуживают отдельного рассмотрения в контексте российского рынка.
Wuxi Tianma (Wuxi). Один из старейших и наиболее документально подтверждённых поставщиков. Линии серии TM-1800 и TM-2200 поставлялись в Россию ещё с 2015 года. Реальные монтажи в Московской области и Татарстане показали стабильный выход на 85–90% проектной мощности в течение 6 месяцев после запуска. Слабое место — сервисная поддержка: реакция на технические запросы занимает 2–5 рабочих дней.
HQ Zhihua (HQ). Позиционируется в среднем ценовом сегменте. Системы управления строятся на базе Siemens S7 или Mitsubishi, что упрощает локальный ремонт. Для российских покупателей это критически важно: компоненты Siemens доступны через параллельный импорт. Пятислойные линии HQ-2000 демонстрируют расход пара около 1,3–1,5 т/1000 м² — конкурентоспособный показатель.
Zhonghua Machinery. Специализируется на высокоскоростных решениях (200+ м/мин). Оборудование технически сложнее, требует более квалифицированного персонала. По данным нескольких российских дистрибьюторов, стоимость шеф-монтажа и ПНР для линий Zhonghua выше примерно на 15–20% по сравнению с Wuxi.
«Главное отличие китайских линий последнего поколения от продукции 2015–2018 годов — это системы автоматического контроля натяжения и температурных профилей. По этим параметрам они уже вплотную подошли к европейскому уровню, хотя механическая точность изготовления всё ещё несколько уступает лидерам.» — из экспертного обзора отраслевого издания «Гофрорынок», 2026 год.
Китай vs. Европа: сводное сравнение
| Критерий | Европа (BHS, Fosber) | Китай (Wuxi, HQ) |
|---|---|---|
| Цена (5-слойная, 1800 мм) | €2,5–4,5 млн | $700K–1,3 млн |
| Доступность запчастей в РФ (2026) | Критически ограничена | Хорошая (прямые поставки) |
| Срок поставки в РФ | Фактически недоступно | 5–8 месяцев |
| OEE при правильном запуске | 88–94% | 78–88% |
| Локальный сервис в РФ | Отсутствует | Через партнёров (Москва, Екб, Казань) |
Расчёт окупаемости и бизнес-модель
Инвестиции в гофролинию окупаются — но только при достижении минимального порога производительности. Какой именно? Разберём конкретную модель.
Пороговый объём и срок окупаемости
Возьмём трёхслойную линию шириной 1600 мм со скоростью 100 м/мин, приобретённую за 40 млн рублей (включая монтаж и ПНР). При работе в две смены (16 часов/сутки) и OEE 75% фактическая выработка составит около 5–5,5 млн п/м гофрокартона в месяц.
При средней марже переработки 1,8–2,2 руб./п/м (разница между ценой продажи гофрокартона и стоимостью сырья + энергоносителей) ежемесячная маржинальная прибыль составит 9–12 млн рублей. Простой расчёт показывает: срок окупаемости — 4–5 лет при загрузке от 80%.
Критический минимум — 3,5 млн п/м/месяц. Опускаться ниже этой отметки без долгосрочных контрактов с якорными клиентами крайне рискованно: постоянные затраты (персонал, аренда, обслуживание) «съедают» прибыль быстрее, чем кажется на этапе бизнес-плана.
Факторы, влияющие на рентабельность производства
- Загрузка заказами. Разрыв между двумя сменами и тремя сменами — это не 50% разницы в выручке, а иногда разница между прибылью и убытком, если учитывать амортизацию.
- Структура ассортимента. Производство гофроящиков под печать с высечкой даёт маржу вдвое выше, чем продажа листового гофрокартона оптом.
- Стоимость сырья. Флютинг и лайнер составляют 65–72% себестоимости продукта — любые колебания цен на бумагу напрямую бьют по рентабельности.
- Энергоносители. Промышленный пар — второй по величине операционный расход; его стоимость в разных регионах РФ отличается в 1,5–2 раза.
- Логистика. Гофроящики — низкомаржинальный объёмный продукт; радиус экономически оправданной доставки обычно не превышает 500–600 км.
Энергоэффективность: пар, электричество и себестоимость
Энергозатраты — одна из тех статей расходов, о которой производители оборудования говорят меньше всего в коммерческих предложениях. А зря: на действующих российских предприятиях энергоносители формируют 12–18% полной себестоимости гофрокартона.
Потребление пара: как сравнивать линии честно
Стандартный показатель — расход пара на 1000 м² готового гофрокартона. Для трёхслойных линий нормальный диапазон составляет 0,9–1,4 т/1000 м², для пятислойных — 1,3–1,8 т/1000 м². Разница кажется небольшой. Но при объёме производства 5 млн м²/месяц экономия 0,2 т/1000 м² означает 1000 тонн пара в месяц — это сотни тысяч рублей экономии или перерасхода ежегодно.
Реальные тесты показывают: линии с современными системами рекуперации тепла и автоматическим управлением паровыми секциями (в частности, решения HQ серии 2024–2025 года) снижают удельное потребление пара на 15–22% по сравнению с оборудованием десятилетней давности. Это уже не маркетинг — это измеримая экономика.
Электроэнергия и IoT-мониторинг в 2026 году
Потребление электроэнергии гофролинией варьируется от 180 до 450 кВт·ч в час в зависимости от комплектации и скорости. В 2026 году новые линии всё чаще оснащаются встроенными системами IoT-мониторинга: датчики на каждом приводе передают данные в облачную платформу, позволяя отслеживать аномальное энергопотребление в режиме реального времени. По данным нескольких российских операторов упаковочного производства, внедрение такого мониторинга сократило непроизводительный расход электроэнергии на 8–12% за первый год эксплуатации. Предиктивная аналитика дополнительно снижает число внеплановых остановок — а каждый час простоя пятислойной автоматической линии упаковки обходится в 40 000–80 000 рублей недополученной выручки.
Техническое обслуживание гофролинии: регламенты и стоимость
Покупка оборудования — это только начало. Правильное техническое обслуживание гофролинии определяет её ресурс на десятилетия вперёд. Почему многие заводы упускают этот момент при планировании бюджета — отдельный вопрос, но последствия предсказуемы: преждевременный износ гофропресса, внеплановые остановки, потеря клиентов.
Пошаговый регламент технического обслуживания
- Ежесменное ТО (8 часов): очистка клеевых секций и форсунок, контроль уровня клея, визуальная проверка натяжения бумажных полотен, смазка направляющих роликов согласно карте смазки.
- Еженедельное ТО: проверка и подтяжка крепёжных элементов гофропресса, очистка паровых коллекторов, контроль давления пара в секциях, калибровка датчиков натяжения.
- Ежемесячное ТО: замер износа рифлёных валов (допустимый износ — не более 0,15 мм на радиус), проверка зазоров в подшипниковых узлах, ревизия клеевого насоса и фильтров, осмотр ременных и цепных приводов.
- Квартальное ТО: полная ревизия электрошкафов (проверка клемм, состояния изоляции), замена масла в редукторах, тестирование аварийных стопов и концевых выключателей.
- Годовое ТО: восстановительная шлифовка или замена рифлёных валов гофропресса, полная переборка клеевых секций, обновление ПО системы управления, замена изношенных конвейерных лент.
Стоимость ТО в России: реальные цифры
Рифлёные валы гофропресса — самый дорогостоящий расходный элемент. Пара новых валов для линии шириной 1800 мм у китайских поставщиков стоит 800 000–1 500 000 рублей (2026 год), у российских производителей (Екатеринбург, Челябинск) — порядка 1 200 000–2 000 000 рублей, однако со сроком поставки 4–8 недель против 12–16 недель при заказе из Китая. Восстановительная шлифовка валов на российских предприятиях обходится в 180 000–350 000 рублей — экономически оправдана при износе не более 0,4 мм.
Совокупный бюджет на ТО трёхслойной линии средней производительности — около 3–5% от первоначальной стоимости оборудования в год, то есть 1,2–2,5 млн рублей ежегодно. Это нужно закладывать в финансовую модель с первого года работы, а не «по факту».
Реальные кейсы российских предприятий
Теория полезна, но реальный опыт запуска гофролинии в российских условиях — бесценен. Рассмотрим три типичных сценария, которые охватывают большинство ситуаций на рынке.
Кейс 1: запуск мини-гофролинии в Поволжье
Завод в Самарской области, 2024 год. Приобретена мини-гофролиния Wuxi TM-1400 (трёхслойная, 1400 мм, 60 м/мин). Типичная ошибка при монтаже — неправильная выверка горизонтального уровня основания: отклонение в 2 мм на метр длины привело к неравномерному прогреву паровых плит и гофрокартону с «поперечными полосами» на первых двух неделях работы. После устранения и повторной калибровки линия вышла на 78% проектной мощности на четвёртом месяце, на 90% — к концу первого года. Урок: фундамент и выверка — не «мелочи», а основа качества.
Кейс 2: замена европейской линии на китайскую
Крупный упаковочный комбинат в Подмосковье эксплуатировал линию Fosber с 2011 года. После 2022 года запчасти фактически недоступны: сроки ожидания через третьи страны достигли 8–12 месяцев. Решение — приобретение пятислойной линии HQ-2000 (2200 мм, 160 м/мин). Ключевое наблюдение: параллельный импорт компонентов Siemens для новой линии занял в среднем 3–4 недели против полугода на оригинальные детали Fosber. Выход на 85% мощности — за 7 месяцев. Разница в производительности с прежней линией — около 12% в пользу новой (с учётом фактической доступности, а не паспортных данных).
Кейс 3: типичные ошибки при запуске высокоскоростной линии
Завод в Уральском регионе столкнулся с классической проблемой: приобретена линия с паспортной скоростью 200 м/мин, однако из-за недостаточной мощности парового котла (проектировался под старую линию) фактически работать выше 140 м/мин невозможно — давление пара проседает. Докупка второго котла заняла 8 месяцев и обошлась в 12 млн рублей. Вывод очевиден: инфраструктурная часть (пар, электричество, сжатый воздух) должна проектироваться с коэффициентом запаса не менее 1,25 от паспортных требований линии.
Все три кейса объединяет одна закономерность: основные потери при запуске гофролинии происходят не из-за качества самого оборудования, а из-за недостаточной подготовки производственной инфраструктуры и дефицита квалифицированного персонала на этапе ПНР. Это управляемый риск — если готовиться к нему заблаговременно.
Часто задаваемые вопросы
Q: Чем трёхслойный гофрокартон отличается от пятислойного и когда выбирать тот или иной тип линии?
A: Трёхслойный гофрокартон (лайнер–флютинг–лайнер) используется для лёгкой и средней упаковки потребительских товаров. Пятислойный добавляет второй слой флютинга и внутренний лайнер — он в 1,5–2 раза прочнее и подходит для бытовой техники, промышленных изделий, экспортной упаковки. Тип линии выбирается исходя из структуры заказов и целевого рынка сбыта.
Q: Сколько стоит гофролиния в России в 2026 году и что входит в цену?
A: Трёхслойная линия среднего класса (1600–1800 мм) от китайского производителя обойдётся в 25–60 млн рублей за оборудование плюс 15–25% сверху на логистику, таможню, монтаж и ПНР. Пятислойные решения — от 60 до 130+ млн рублей. Бюджет необходимо закладывать с учётом инфраструктуры: котёл, электроподключение, фундамент.
Q: Можно ли купить б/у гофролинию и сэкономить?
A: Теоретически — да, практически — сложно. Импортные б/у линии в 2026 году сопряжены с серьёзным риском: отсутствие запчастей, неизвестная история эксплуатации, затраты на восстановление нередко превышают разницу в цене. Российский рынок б/у оборудования ограничен. Реальная экономия от б/у техники редко превышает 20–30% с учётом совокупной стоимости владения (TCO).
Q: За какой срок гофролиния окупается в российских условиях?
A: При загрузке от 80% и наличии якорных клиентов типичный срок окупаемости трёхслойной линии — 4–6 лет, пятислойной крупной линии — 6–9 лет. Ключевые факторы: объём производства от 3,5 млн п/м/месяц, доля продукции с добавленной стоимостью (печать, высечка) и стоимость энергоносителей в регионе.
Q: Как часто нужно менять рифлёные валы гофропресса?
A: Ресурс рифлёных валов при правильном обслуживании — от 5 до 12 лет в зависимости от интенсивности эксплуатации и качества металла. Замена требуется при износе более 0,4–0,5 мм; промежуточная шлифовка продлевает ресурс. Стоимость замены пары валов для линии 1800 мм — 800 000–1 500 000 рублей у китайских поставщиков.
Выбор гофролинии в 2026 году — это стратегическое решение, которое определяет конкурентоспособность упаковочного производства на ближайшее десятилетие. Анализ рынка, корректный расчёт производственной модели, выбор поставщика с реальной сервисной поддержкой в России и грамотная подготовка инфраструктуры — вот четыре кита, на которых держится успешный запуск автоматической линии упаковки. Производство гофроупаковки остаётся одним из наиболее устойчивых сегментов перерабатывающей промышленности, а оснащённое и правильно обслуживаемое картонажное оборудование — надёжной основой для долгосрочного бизнеса.
Горячие метки:
ПРЕДЫДУЩИЙ:

Контакты Нас
Электронная почта:
jimlee0218@huayucartonmachine.com
Телефон/WhatsApp:
86-15226701321
Адрес:
Зона экономической упаковочной машины Dongguang, город Цанчжоу, провинция Хэбэй, Китай
Контакты: Mr. Jim Lee


Сообщение